Дефекты качества при экструзионном нанесении покрытия на полиэтилен (ПЭ) напрямую приводят к высокому проценту брака, риску повреждения упаковки и увеличению производственных затрат для предприятий по переработке. Распространенные проблемы, такие как плохая адгезия, микропоры, неравномерная толщина и загрязнение поверхности, могут испортить готовую продукцию, например, бумажные стаканчики, пищевые контейнеры и медицинскую упаковку.
Понимание первопричин этих дефектов и способов их предотвращения помогает производителям сократить количество отходов, поддерживать стабильные барьерные свойства и поставлять надежную упаковку, безопасную для пищевых продуктов . В этом руководстве рассматриваются наиболее распространенные проблемы качества при производстве бумаги с полиэтиленовым покрытием , их основные причины и проверенные стратегии по их устранению.
Основные выводы
- Коронная обработка повышает поверхностную энергию бумаги, обеспечивая прочное сцепление полиэтилена и предотвращая расслоение в процессе переработки.
- Микропоры в слое покрытия ухудшают влаго- и жиронепроницаемость и обнаруживаются с помощью контроля качества методом проникновения красителя.
- Точная регулировка зазора между матрицами и стабильный контроль скорости линии обеспечивают равномерную толщину покрытия по всей ширине полотна.
- Образование сужения и кромочного валика приводит к избыточным отходам при обрезке кромок, которые можно уменьшить за счет оптимизации расстояния между матрицами и состава смолы.
- Контроль статического электричества и чистые производственные условия предотвращают загрязнение пылью и появление дефектов поверхности на покрытом полотне.
Проблемы с плохой адгезией и расслоением
Плохая адгезия между полиэтиленовым слоем и подложкой из бумаги является одним из наиболее серьезных дефектов покрытия, приводящих к расслоению слоев во время высечки, складывания или использования.
Коренные причины
- Недостаточное лечение коронавирусаНизкая поверхностная энергия базовой бумаги предотвращает смачивание расплавленным полиэтиленом поверхности волокна и его прилипание к ней.
- Низкая температура экструзииХолодная, недостаточно расплавленная смола не растекается равномерно и не образует прочного механического соединения с бумагой.
- Поверхностное загрязнениеПыль, разделительные составы или частицы волокон на бумажном полотне создают слабые пограничные слои между покрытием и подложкой.
Лечение коронавируса: стандартное решение
Обработка коронным разрядом — это стандартный в отрасли метод улучшения адгезии. Он повышает поверхностную энергию бумаги с ~30 дин/см² до целевого уровня, обеспечивающего прочное сцепление расплавленной полиэтиленовой смолы.
| Области применения | Минимально необходимый уровень динамы | Оптимальный рабочий диапазон |
|---|---|---|
| Стандартная адгезия полиэтиленового покрытия | 38 дин/см | 38–40 дин/см |
| Высококачественная флексографическая печать | 40 дин/см | 42–44 дин/см |
| Стандарт ISO 2835 для флексографической печати | 38 дин/см | 38–42 дин/см |
Правильно откалиброванные коронные разрядники, установленные непосредственно перед матрицей для нанесения покрытия, поддерживают постоянную поверхностную энергию, обеспечивая надежную прочность на отслаивание и предотвращая расслоение в процессе последующей обработки.
Микропоры и нарушения барьерной функции в бумаге с полиэтиленовым покрытием
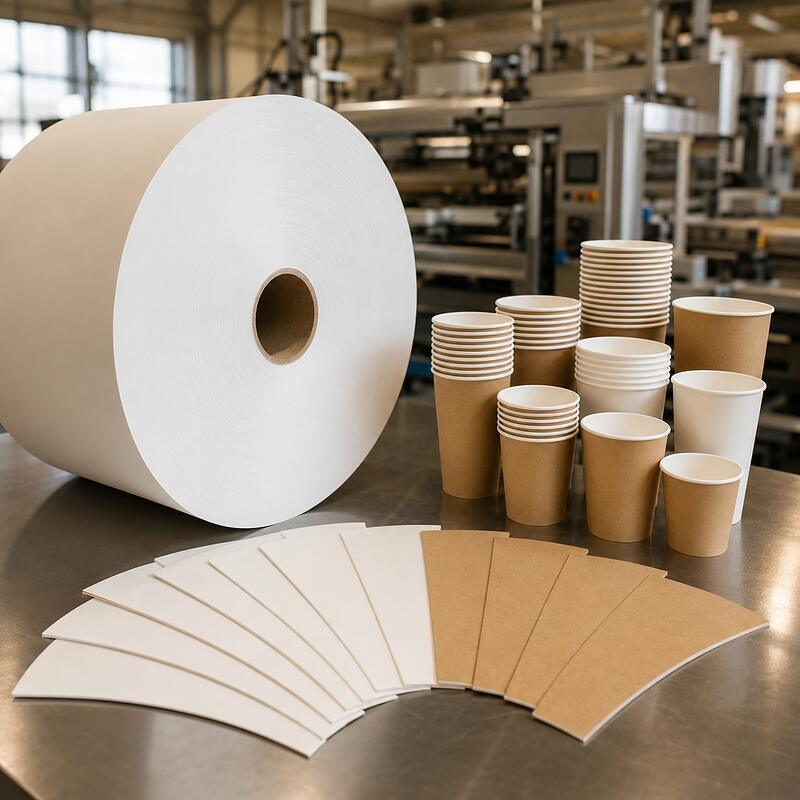
Крошечные отверстия в полиэтиленовом покрытии представляют собой скрытый, но высокорискованный дефект, поскольку они нарушают сплошной барьерный слой и позволяют жидкости или жиру просачиваться к базовому бумажному слою.
Влияние дефектов в виде микроотверстий
- В случае пищевой упаковки: жидкости и жир просачиваются сквозь упаковку, оставляя пятна на внешней поверхности и сокращая срок годности продукта.
- Что касается бумажных стаканчиков: горячие напитки просачиваются сквозь них, размягчая картон и вызывая разрушение конструкции.
- В медицинской упаковке: потеря стерильности и целостности барьера ставит под угрозу безопасность продукта.
Коренные причины
- Захваченные в экструдированной смоле пузырьки воздуха лопаются, оставляя крошечные зазоры в покрытии.
- Недостаточная плотность покрытия: тонкие слои смолы не могут полностью покрыть неровности и впадины на поверхности бумажных волокон.
- Волокнистые выступы или поверхностные загрязнения проникают сквозь влажную пленку покрытия по мере ее застывания.
Выявление и предотвращение
Группы контроля качества используют метод проникновения красителя для выявления скрытых микроотверстий: на покрытую поверхность наносится цветной тестовый раствор, и темные пятна на обратной стороне указывают на места дефектов.
Меры профилактики включают:
- Оптимизация температуры расплава смолы и давления в фильере для устранения попадания воздуха.
- Необходимо обеспечить, чтобы минимальное количество покрытия было достаточным для полного покрытия шероховатости волокон.
- Использование чистой, хорошо просеянной необработанной бумаги с гладкой поверхностью.
Различия в толщине покрытия и проблемы с качеством кромок
Неравномерное полиэтиленовое покрытие приводит к непостоянству барьерных свойств по всей поверхности полотна, а дефекты по краям вызывают значительные производственные отходы.
Изменение толщины полотна поперек полотна
Неравномерная толщина покрытия по ширине листа приводит к образованию слабых мест в тонких участках и к дополнительным затратам материала в толстых участках.
| Категория первопричин | Конкретные примеры в экструзионном покрытии |
|---|---|
| Неравномерность потока в фильере | Неравномерные настройки зазора между кристаллами, накопление нагара внутри кристалла или неравномерность внутренних каналов потока. |
| Неравномерность охлаждения | Неравномерная температура охлаждающих валков, изогнутые валы или неравномерное охлаждение полотна. |
| Погрешность измерения | Неправильно установленные толщиномеры или плохо откалиброванные системы управления. |
Этапы исправления :
- Установите и выровняйте зазор между кристаллами равномерно при запуске линии.
- Отрегулируйте зоны нагрева кромок матрицы в соответствии с целевой плотностью покрытия по всей поверхности полотна.
- Регулярно калибруйте онлайн-толщиномеры для обеспечения точного контроля обратной связи.
Формирование горловины и края
Сжатие расплавленной смолы при выходе из фильеры — это естественное сокращение её размеров под действием поверхностного натяжения. Этот эффект приводит к образованию толстых, выступающих бортиков, которые необходимо обрезать и выбрасывать, что увеличивает количество отходов материала.
| Основная причина | Стратегии смягчения |
|---|---|
| Поверхностное натяжение расплавленной смолы втягивает края внутрь. | Уменьшите расстояние от кристалла до подложки, чтобы минимизировать время вытяжки. |
| Несоответствие скорости между экструдированным материалом и движущейся лентой. | Оптимизируйте скорость намотки лески и коэффициент вытяжки. |
| Высокая вязкость расплава усиливает сжатие | Для снижения поверхностного натяжения следует скорректировать состав смолы или температуру плавления. |
Контроль за сужением горловины уменьшает количество отходов обрезки, улучшает качество запайки кромок для таких изделий, как бумажные стаканчики, и увеличивает общий выход материала.
Загрязнение поверхности, влияющее на качество бумаги с полиэтиленовым покрытием.
Косметические и функциональные дефекты поверхности ухудшают качество печати и могут снизить барьерные свойства.
Складки и дефекты при обработке полотна
Морщины образуются, когда натяжение полотна во время ламинирования неравномерное или нестабильное:
| Вызывать | эффект | Решение |
|---|---|---|
| Неравномерное боковое натяжение | Локальное провисание приводит к образованию складок во время склеивания. | Точный контроль натяжения полотна по всей ширине. |
| Скачки напряжения из-за механических неисправностей | Постоянная деформация от растяжения и продольные морщины | Система управления натяжением с обратной связью и компенсацией в реальном времени. |
| Различное удлинение между паутинами | Сжимающее напряжение образует туннельные складки, параллельные направлению движения машины. | Точное согласование натяжения между подложкой и слоем покрытия. |
Трещины в грязи
Растрескивание глиной происходит, когда толстые покрытия высыхают или затвердевают слишком быстро, образуя сеть тонких поверхностных трещин. Это вызвано чрезмерной скоростью охлаждения или несоответствием температур расплава и охлаждающих валков и может быть устранено путем регулировки температуры охлаждающих валков и скорости линии.
Статическое электричество и пылевое загрязнение
Статический заряд на быстро движущемся полотне притягивает частицы пыли из воздуха, которые внедряются во влажное полиэтиленовое покрытие и создают дефекты поверхности, а также потенциальные места образования микропор.
| Метод управления | Механизм | Применение в производстве |
|---|---|---|
| Увлажнение | Повышает влажность воздуха для уменьшения накопления статического электричества в сухих условиях. | Поддержание контролируемой влажности в производственном цехе. |
| Ионизирующие стержни | Генерирует ионы воздуха для нейтрализации статического заряда на движущейся полотне. | Установлены рядом с станциями нанесения покрытия, продольной резки и намотки. |
| Антистатическая обработка | Наносит тонкий проводящий слой для рассеивания заряда. | Используется на валах для подложек, обеспечивая высококачественное чистое производство. |
Контроль качества производства, аналогичный контролю в чистых помещениях, особенно важен для бумаги с полиэтиленовым покрытием медицинского класса, где загрязнение может поставить под угрозу стерильность продукта.
Заключение
Стабильное качество полиэтиленового покрытия зависит от строгого контроля подготовки поверхности, параметров экструзии, обработки полотна и производственной среды. Понимание первопричин распространенных дефектов, таких как плохая адгезия, микропоры, неравномерная толщина и загрязнение поверхности, позволяет производителям снизить процент брака, повысить надежность барьерных свойств и поставлять качественную готовую продукцию, безопасную для пищевых продуктов.
Ведущие поставщики картона поддерживают строгий контроль качества на всех этапах производства и проводят регулярные проверки технологических процессов для снижения количества дефектов покрытия, обеспечивая стабильно высокое качество картона с полиэтиленовым покрытием для пищевой, медицинской и промышленной упаковки.
FAQ
Какова наиболее распространенная причина отслоения полиэтиленового покрытия?
Недостаточная коронная обработка является основной причиной разрушения адгезии. Если энергия поверхности исходной бумаги слишком низка, расплавленный полиэтилен не может смачивать поверхность и образовывать прочное соединение, что приводит к расслоению слоев во время переработки или конечного использования.
Как производители обнаруживают микроскопические отверстия в бумаге с полиэтиленовым покрытием?
Группы контроля качества используют метод контроля проникновения красителя: на покрытую сторону листа наносится цветной тестовый раствор, и любые темные пятна на непокрытой обратной стороне указывают на дефекты в виде микроотверстий. Для высокоскоростных производственных линий также используются автоматизированные системы машинного зрения.
Какие проблемы вызывает неравномерная толщина покрытия?
Тонкие участки создают слабые места во влаго- и жиронепроницаемом барьере, что увеличивает риск протечек в пищевой упаковке. Толстые участки приводят к перерасходу материала, увеличению затрат и могут вызвать проблемы при термосварке, если излишки полиэтилена выдавливаются из шва.
Что такое сужение в процессе экструзионного нанесения покрытия и почему это проблема?
Сжатие расплавленной смолы внутрь при выходе из фильеры, вызванное поверхностным натяжением, приводит к образованию толстых, непригодных для использования краевых валиков, которые необходимо обрезать, что увеличивает потери сырья и снижает выход годной продукции.
Как статическое электричество влияет на качество бумаги с полиэтиленовым покрытием?
Статический заряд на быстро движущемся бумажном полотне притягивает пыль и мусор из воздуха. Эти частицы внедряются во влажное полиэтиленовое покрытие, создавая дефекты поверхности, недостатки печати и потенциальные места образования микроотверстий, которые ухудшают барьерные свойства.